De un dibujo a un programa que se importa en el PLC
Lo que hoy se escribe a mano —la estructura de datos de cada equipo, su llamada, sus señales, las secuencias, los caminos del producto y los manuales— FactoryNodes lo genera a partir de lo que dibujas o le pides.
Cuatro pasos, un solo proyecto
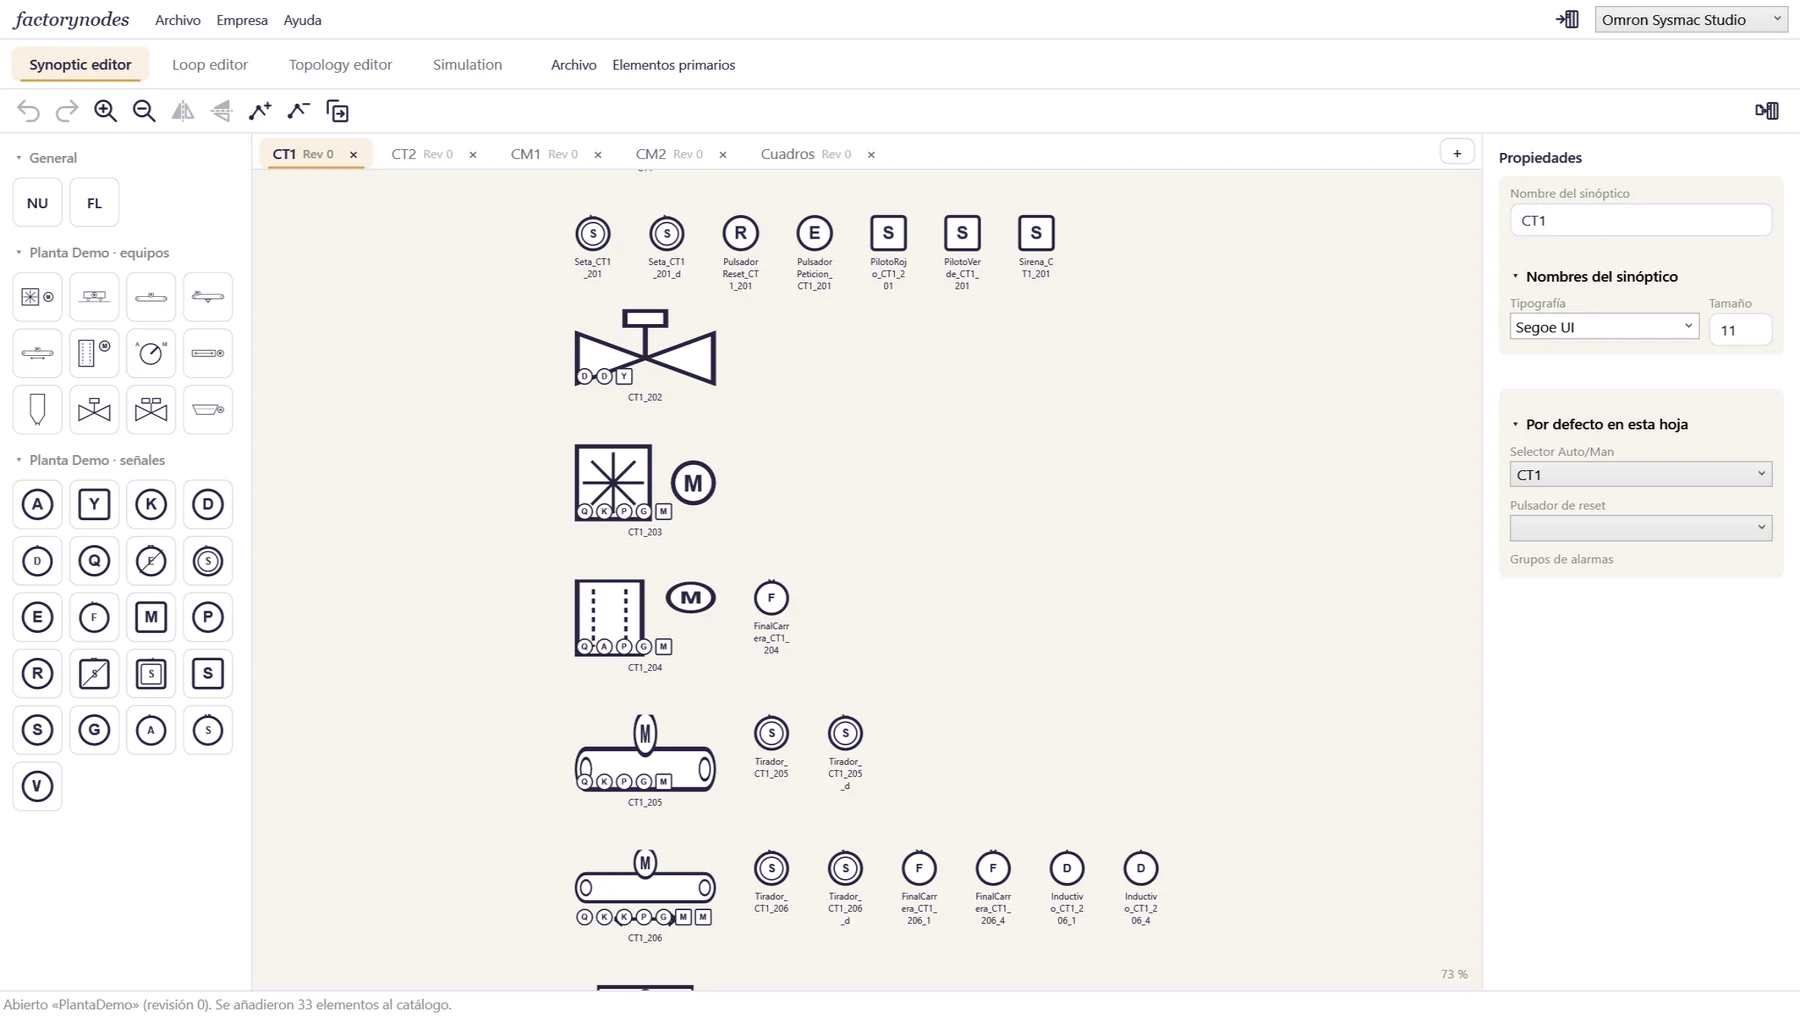
Dibuja o importa el sinóptico
Colocas los equipos del catálogo, o la IA los lee de un plano en PDF. Cada uno trae sus señales, con los prefijos de tu empresa, y su bloque de función.
Define los loops
Etapas y transiciones con condiciones estructuradas, tiempos, consignas y alarmas. O pídeselos al asistente en una frase.
Dibuja la topology
Silos, cintas y destinos. El PLC buscará solo el camino de cada petición y arrancará los equipos en cascada.
Exporta y documenta
Fuente SCL para TIA Portal o XML para Sysmac Studio, y los manuales del proyecto en Word.
Los mismos bloques en Siemens y en Omron
Los bloques (motor, válvulas, pilotos, entradas y salidas analógicas, PID, grupos de alarmas, loops, topologies…) se escriben una sola vez en texto estructurado estándar. FactoryNodes los lee y los traduce a cada fabricante.
- Siemens TIA Portal: librería y programa en una sola fuente SCL.
- Omron Sysmac Studio: un solo XML de importación (IEC 61131-10).
- B&R Automation Studio, en pruebas: eliges tu proyecto de Automation Studio y FactoryNodes mete dentro el programa, la tarea, las librerías y la publicación OPC UA. Probado entero en el simulador de B&R; falta un PLC de verdad.
- Reglas probadas en PLC reales: cada particularidad de un fabricante está documentada con la prueba que la confirmó.
- Trae tus bloques: el editor de bloques importa los tuyos desde TIA Portal (SCL y KOP) y Sysmac Studio.
- Los bloques generados son tuyos: llevan licencia MIT para usarlos, cambiarlos y entregarlos a tus clientes. Los términos.
CASE Data.Actual_Step OF
    (* … *)
    50:  // Movimiento Carro FW
        Data.HMI_Actual_Step := 5;
        Data.Actual_SetTime := 0;
        // Prioridad 10 -> etapa 70 (Carro Posicionado)
        IF Data.Extern.SensorDestinoActivo THEN
            Data.Actual_Step := 70;
            FirstCycle := TRUE;
        END_IF;

    60:  // Movimiento Carro REV
        Data.HMI_Actual_Step := 6;
        (* … *)
END_CASE;
Fragmento real del bloque que genera FactoryNodes para el loop del carro del proyecto de ejemplo.
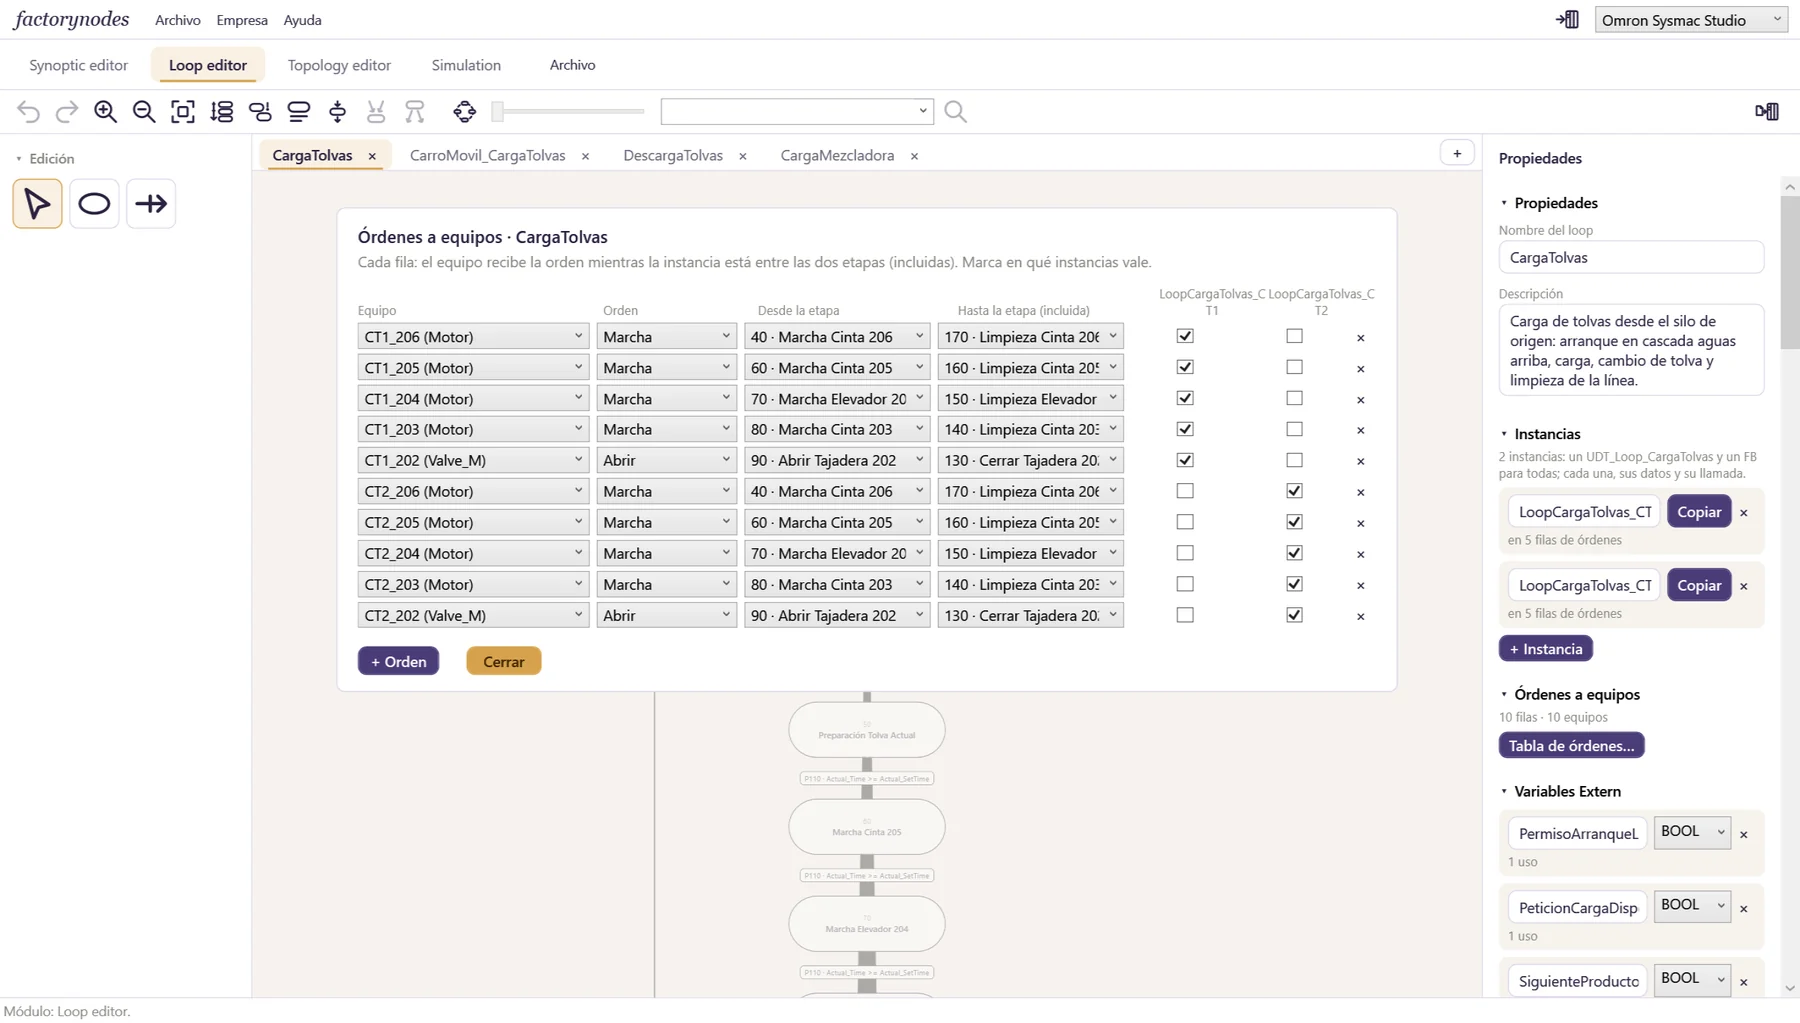
Qué marcha, en qué etapas. Sin escribir una condición.
Cada fila de la tabla dice: este equipo recibe esta orden mientras el loop está entre estas dos etapas. FactoryNodes junta todas las filas de cada equipo y escribe su condición de marcha.
- Marcha y marcha inversa en motores; abrir en válvulas; activar en pilotos.
- Por instancia: el mismo loop para dos líneas, cada una con sus equipos.
- Las filas siguen a sus etapas aunque renumeres el loop.
- Errores antes de exportar: una orden de marcha en la etapa de reposo, por ejemplo, no llega al PLC.
Las variables, como las nombra tu empresa
El nombre de cada señal se construye con las reglas de tu empresa, y FactoryNodes comprueba que el PLC lo acepta antes de exportar.
- Prefijos por tipo de E/S (entradas, salidas, analógicas, seguridad) configurables por empresa.
- Avisos antes de exportar: señales sin destino, nombres repetidos o que el PLC no admite, bloques sin una entrada obligatoria.
- Parámetros con valor inicial en cascada: librería, empresa, catálogo y cada equipo.
- Revisiones del sinóptico con las diferencias por equipo y por señal.
Todo lo que un proyecto necesita además del programa
Asistente de IA
Propone loops y topologies, modifica los que ya hay, lee planos en PDF y explica por qué algo no funciona. Ver ejemplos
Documentos del proyecto
Manual de operario, especificación funcional, mantenimiento y programador, el resumen de E/S para el cuadrista y el manual de la API, con aceptación del cliente. Ver cómo
Simulación y diagnóstico
Conectado al PLC por OPC UA: los dibujos en vivo, «¿Por qué?», historial y copia de los parámetros. Y SoftNodes, un PLC simulado para probar sin PLC. Ver más
Pantallas del operario
El HMI sale del mismo proyecto: dibujado en una tarde o generado en un clic, y funcionando en la Factory Box, un mini PC estándar. Ver Factory View
Variadores y básculas por Modbus
Leer, cambiar y transferir sus parámetros, guardar copias y pasar valores al PLC sin programar comunicaciones. Ver cómo
Datos de la planta
Una API en la Factory Box con cada equipo, loop y topology en vivo, las alarmas, los dispositivos Modbus y los históricos, para la oficina o tu sistema de gestión. Con su manual y su descripción OpenAPI.
¿Quieres verlo con uno de tus proyectos?
Cuéntanos qué PLC usas y qué tipo de instalaciones haces.
Contactar